学数控中会碰到的常见问题与解决方法 一定要注意了!
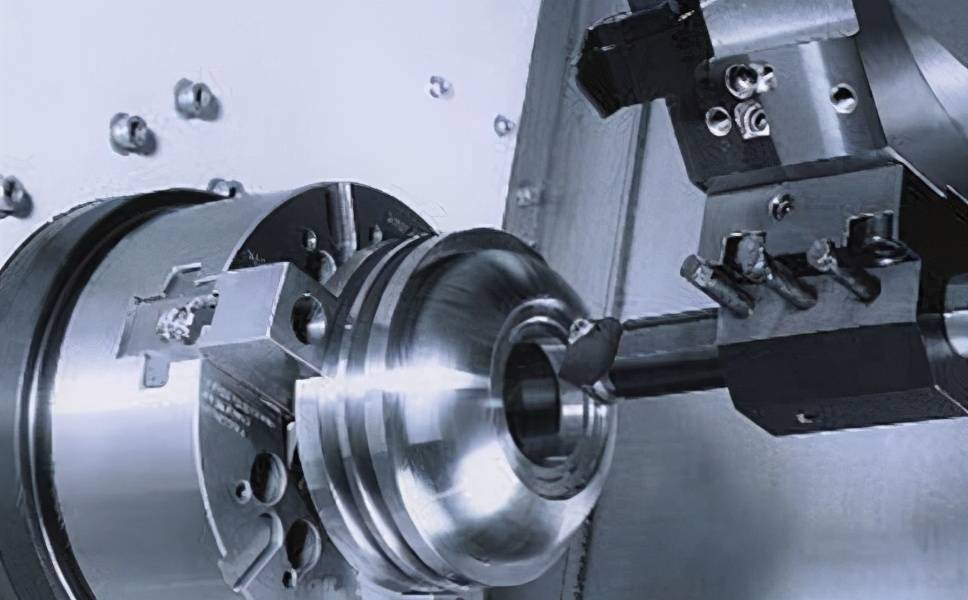
学习数控(计算机数值控制)技术是一个既充满挑战又极具成就感的过程。无论是初学者还是有一定经验的从业者,都不可避免地会遇到各种各样的问题。这些问题如果不及时解决,不仅会影响加工效率,还可能导致工件报废甚至设备损坏。因此,本文将盘点学数控过程中最常见的几类问题,并给出相应的解决方法,希望能帮助大家少走弯路。
一、编程中的常见问题
【问题1】程序报错,机床不执行
原因: 代码格式错误、使用了机床不支持的G代码或M代码、程序号与调用不符等。
解决方法: 仔细检查程序段中的每个指令,对比机床说明书,确保代码适用。建议先对简单程序进行空运行验证,或者使用仿真软件预先检查。
【问题2】圆弧插补(G02/G03)方向错误或过切
原因: 顺逆时针判断错误、I、J、K参数设置不对、圆弧半径R为负值或起点终点计算错误。
解决方法: 牢记右手定则判断方向;如果使用R编程,确保圆弧小于等于180度时R为正,大于180度时R为负;尽量使用I、J、K方式,并确保是从起点指向圆心的矢量。
二、对刀与工件坐标系问题
【问题3】对刀偏差大,加工尺寸不准
原因: 对刀工具磨损、手动对刀操作不熟练、机床热变形、工件表面有毛刺或铁屑。
解决方法: 使用对刀仪或标准刀具进行对刀;对刀前清理工件和刀具表面;可先试切法对刀再微调;连续加工时注意定时复检刀具磨损。
【问题4】工件坐标系设定错误导致撞刀
原因: G54~G59偏置值输错、未取消之前的补偿、程序中的坐标与设定的坐标系不匹配。
解决方法: 设定后采用“单段+快速定位”方式,先将刀具移动到安全位置,再逐渐接近工件;建议在程序开头使用G40取消刀补,并确保G54等坐标值正确输入。
三、加工过程中的常见问题
【问题5】刀具磨损过快或崩刃
原因: 切削参数(转速、进给、切深)不合理、刀具牌号与工件材料不匹配、冷却不充分。
解决方法: 根据材料硬度查阅切削手册调整参数;硬质合金刀具加工钢件时,转速不宜过高;尽量使用切削液,并保证喷射位置准确。
【问题6】加工表面粗糙度差
原因: 进给速度过大、刀具不锋利、机床振动、积屑瘤影响。
解决方法: 提高转速的同时降低进给量;更换锋利的刀具;检查工件和刀具装夹刚性;使用合适的切削液抑制积屑瘤。
【问题7】尺寸不稳定,时大时小
原因: 刀具热变形、丝杠间隙、伺服电机参数漂移、工件材料内应力释放。
解决方法: 粗加工后暂停冷却再精加工;定期检测机床反向间隙并补偿;对材料进行去应力处理;对于高精度零件,可采取恒温车间加工。
四、机床报警与故障处理
【问题8】常见报警如“超程”、“伺服过载”、“急停”
原因: 行程开关触发、负载过大、电源故障、程序错误导致撞机。
解决方法: 超程时用手动方式反向退出,再按复位;伺服过载检查是否切削量过大或机械卡死;急停后排除危险再解除。切勿盲目复位,要先查明原因。
【问题9】刀库乱刀或换刀失败
原因: 刀库计数错误、气压不足、机械手卡滞、程序中的T指令与刀库不符。
解决方法: 重新执行归零操作,手动将刀套复位;检查气源压力;清理刀柄和刀套上的铁屑;确保程序中的刀具号正确。
五、学习心态与安全注意
【问题10】急于求成导致频繁撞机
原因: 跳过基础练习、不熟悉机床操作面板、未进行仿真验证。
解决方法: 脚踏实地从简单零件练起,每个程序都先在模拟软件上跑一遍;牢记“安全第一”,操作前检查工件、刀具、程序三要素;遇到不确定的按钮先查手册再动手。
学数控没有捷径,但掌握以上常见问题的解决方法,可以有效降低学习成本,保护人身与设备安全。注意了:每次上机前多一分细心,加工中就少十分麻烦。希望大家在数控之路上越走越稳!
如若转载,请注明出处:http://www.cincinnati-cnc.com/product/54.html
更新时间:2026-10-28 15:08:53