数控等离子切割机 厂家如何实现精细无毛刺切割
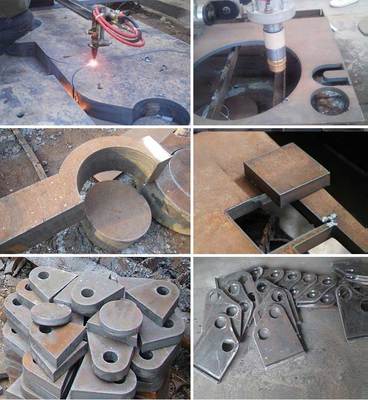
在金属加工行业中,数控切割设备正逐渐取代传统手工切割,成为提升效率与精度的关键工具。其中,数控等离子切割机凭借其切割速度快、适应材料广、操作灵活等优势,被广泛应用于碳钢、不锈钢、铝等金属板材的下料工序。许多用户在实际使用中常遇到切割面粗糙、挂渣甚至毛刺等问题,这不仅影响工件外观,还可能增加后续打磨成本。作为数控切割设备厂家,如何让等离子切割机实现“精细无毛刺”的切割效果?本文将从原理、工艺参数、系统配置及厂家技术方案等角度展开分析。
一、等离子切割产生毛刺的原因
等离子切割是利用高温等离子弧熔化金属,并用高速气流将熔融金属吹除的过程。切割面出现毛刺或挂渣,通常与以下因素有关:
- 切割参数不匹配:切割电流、气压、切割速度与板材厚度不匹配,导致熔融金属未能完全吹除。
- 割嘴磨损或选型不当:喷嘴孔径、电极状态直接影响等离子弧的稳定性和切割质量。
- 气体纯度与流量:压缩空气含油含水,或氧气/氮气纯度不足,会降低切割能力和冷却效果。
- 数控系统与运动精度:机床抖动、导轨间隙、伺服响应滞后,都会造成切口不平整。
- 引弧与收弧控制:引弧瞬间的电流冲击和收弧时的参数突变,容易在起止点产生毛刺。
二、厂家如何从源头保障“精细无毛刺”
1. 优选等离子电源与割炬
一线数控切割设备厂家通常配套高精度、数字化的等离子电源。这类电源具备恒定电流输出、过压欠压保护及自适应调节功能,可确保等离子弧在切割过程中稳定燃烧。采用精细等离子割炬,其喷嘴冷却设计更优,能够压缩电弧、提高能量密度,从而获得更窄的割缝和更光滑的切割面。
2. 精确控制切割工艺参数
厂家会针对不同材质和厚度建立工艺参数数据库。例如,切割1~6mm薄板时,选用小电流、高切割速度、适当降低气压,可减少挂渣;切割中厚板时,则需增大电流、调整切割高度和延时穿孔时间。通过数控系统人机界面,操作者可一键调用参数,避免人为误调。
3. 引入自动调高与防碰撞系统
弧压调高器能实时检测等离子弧电压,自动调整割炬与板材的距离,保持最佳切割高度。如果配合防碰撞夹持装置,既能保护割炬,又能保证切割过程中高度恒定,减少因高度波动造成的毛刺。
4. 高刚性机床结构与精密传动
床身采用整体焊接或铸铁结构,经时效处理消除内应力;导轨采用高精度直线导轨或齿轮齿条传动,搭配伺服电机,确保运行平稳、定位准确。当机床在高速切割时振动小,切口自然更平整。
5. 优化引弧与收弧策略
厂家在数控系统中预设“引弧延时”“收弧衰减”等功能,使起弧时电流缓慢上升,收弧时电流逐渐下降,避免 sudden 冲击产生金属瘤。配合切割引入引出线设计,将起止点缺陷引至工件废料区。
6. 气体管理与过滤系统
提供三级过滤装置(除水、除油、除尘),确保压缩空气洁净干燥;对于不锈钢等要求更高的材料,可配备氮气或氩氢混合气,实现无氧化、无毛刺切割。
三、用户操作中实现无毛刺切割的建议
即使设备优良,若操作不当仍可能产生毛刺。建议用户:
- 定期检查并更换割嘴、电极,避免过度使用;
- 根据不同板材厚度,通过试切确定最佳速度;
- 保持喷嘴与板材垂直,避免倾斜切割;
- 使用冷却液或水下切割装置(针对薄板)可减少热变形和挂渣;
- 切割后及时清理台面熔渣,防止累积影响后续工件。
四、市场趋势与厂家技术方向
如今,精细等离子切割技术已将切割面粗糙度控制在Ra12.5以内,部分高端系统甚至可达Ra6.3,接近激光切割效果。数控切割设备厂家将进一步融合物联网、AI算法和自适应控制,实现实时监测切割状态、自动修正参数,让“无毛刺”切割变得更智能、更省心。
对于数控切割设备厂家而言,提供一台“精细无毛刺”的数控等离子切割机,不仅需要高质量的等离子电源和割炬,还需要在机械结构、数控系统、工艺参数数据库及辅助气体管理上全面优化。对于用户,选择有技术实力的厂家,并严格按照操作规程进行维护,才能真正实现高效、高精度的无毛刺切割。
如若转载,请注明出处:http://www.cincinnati-cnc.com/product/51.html
更新时间:2026-10-28 19:35:24